Un système de données de moulage efficace ne doit pas se contenter de collecter des chiffres. Il doit aider votre équipe à comprendre ce qui s’est passé, à déterminer si cela a de l’importance, à réagir en s’appuyant sur des preuves et à vérifier que la réponse apportée a été efficace. Lorsque ces étapes sont reliées entre elles, les données permettent de raccourcir le temps de dépannage, de renforcer la rigueur des processus et de faciliter la mise en œuvre des connaissances durement acquises, quel que soit le poste de travail ou le site.
Le problème réside rarement dans un manque total de données. Une presse peut afficher des valeurs de consigne, des valeurs réelles, des informations sur les cycles, des alarmes et des graphiques de tendance. Le service qualité peut conserver les résultats d’inspection. Les techniciens peuvent tenir à jour des fiches de réglage ou des registres de modifications. Pourtant, ces informations peuvent rester dispersées, difficiles à comparer ou déconnectées de l’événement à l’origine d’une pièce suspecte. Disposer de davantage de données ne garantit pas automatiquement une meilleure prise de décision. C’est le contexte qui fait la différence.
Une manière concrète d’évaluer votre approche actuelle consiste à vous demander si celle-ci permet de répondre à cinq questions, qu’il s’agisse d’un seul plan ou de l’ensemble de l’usine.
1. Que s’est-il passé pendant cette prise ?
Lorsqu’un processus subit une modification, la première chose dont on a besoin est un enregistrement objectif. Quelles valeurs ont varié ? À quel moment du cycle cette modification est-elle apparue ? S’agissait-il d’un événement ponctuel, d’une dérive progressive ou d’un schéma récurrent ? Les réglages de la machine décrivent à eux seuls ce que la presse a été programmée pour faire. Les signaux provenant de la machine et du moule peuvent fournir une vision plus complète de ce que le processus a réellement connu.
CoPilot® est conçu pour afficher les données de chaque moulage, surveiller le comportement du processus, identifier les changements et prendre en charge les notifications en temps réel. En fonction de la configuration du produit, de l’application et des capteurs installés, l’équipe peut examiner les données disponibles relatives à la machine et au moule, au lieu de se fier uniquement au résultat d’une inspection finale ou à un souvenir de ce qui s’est passé.
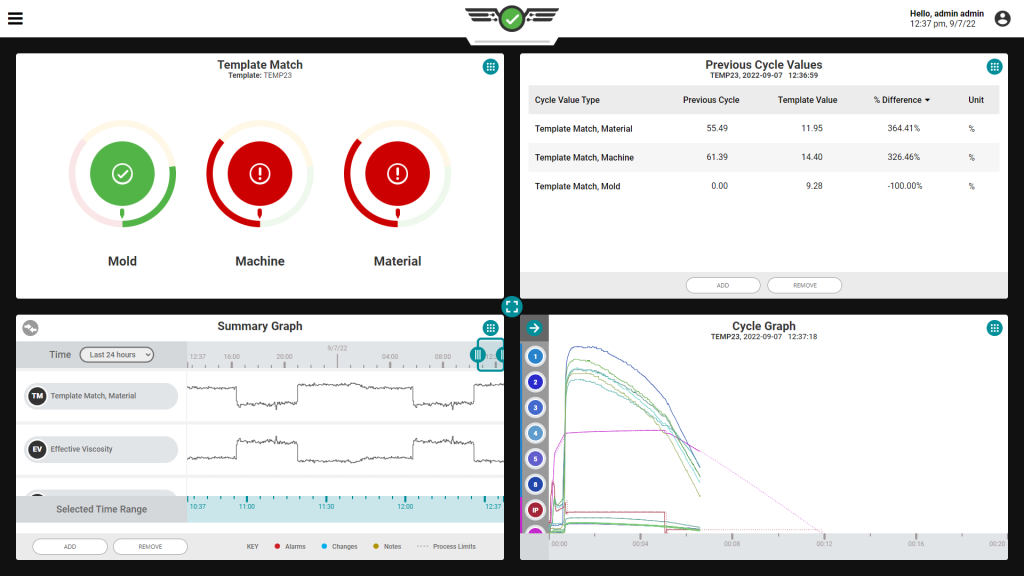
Cette visibilité ne remplace pas le responsable du processus. Elle lui offre un point de départ plus solide. Au lieu de procéder à plusieurs ajustements pour déterminer ce qui fonctionne, l’équipe peut comparer l’événement à un processus connu et analyser la partie du cycle qui a effectivement changé.
2. Ce changement a-t-il eu une incidence sur la qualité des pièces ?
Tout changement n’est pas nécessairement un défaut, et toute valeur stable mesurée sur une machine ne garantit pas pour autant la qualité d’une pièce. La question pertinente est de savoir si un signal de processus présente un lien avéré avec une exigence critique relative à la pièce. Ce lien peut être établi grâce à des études de processus, des mesures sur les pièces, des données historiques et une analyse statistique appropriée.
C’est pourquoi les seuils d’alerte doivent être fixés en fonction de la relation spécifique entre le processus et la qualité, et non sur la base d’un pourcentage universel de commodité. Une stratégie de surveillance efficace commence par l’identification d’une caractéristique essentielle de la pièce, identifie les variables de processus qui l’influencent et établit des limites à partir de données de production valides et approuvées. La surveillance et le contrôle des écarts peuvent réduire les risques, mais ils ne garantissent pas à eux seuls la conformité aux exigences de qualité ou aux réglementations.
3. Quels changements ont eu lieu autour de cet événement ?
Une courbe ou une valeur aberrante s’avère bien plus utile lorsqu’elle s’accompagne d’un contexte. Cet événement a-t-il suivi un redémarrage ? Le matériau, le moule, la machine, les conditions auxiliaires ou le réglage étaient-ils différents ? Un ajustement du processus a-t-il été effectué ? Sans ce contexte, l’équipe de service suivante risque de consulter le même graphique et de mener à nouveau la même analyse.
Prenez l’habitude d’associer les données de processus aux informations relatives à la tâche et aux remarques dont votre équipe a besoin pour les interpréter. Utilisez les enregistrements automatiques lorsque le système le permet, et définissez les quelques saisies manuelles qui restent indispensables. L’objectif n’est pas d’alourdir la paperasserie, mais de constituer un historique fiable permettant à une autre personne qualifiée de comprendre l’événement ultérieurement.
4. S’agit-il d’un cas isolé ou d’une tendance plus générale ?
Une analyse au niveau de la machine permet de résoudre le problème immédiat. Une analyse à l’échelle de l’usine permet d’en déterminer l’ampleur. Ce phénomène se limite-t-il à une commande, à un moule, à une machine ou à une équipe ? S’est-il déjà produit lors de cycles de production précédents ? D’autres machines produisent-elles des pièces suspectes pour la même raison ?
The Hub® rassemble les données issues des systèmes CoPilot connectés au réseau au sein d’une interface partagée. Les fonctionnalités actuelles du Hub® en matière de processus comprennent les données historiques de processus, les rapports d’audit relatifs aux modifications de processus, les rapports de synthèse à l’échelle de l’usine, les tableaux de bord de vue d’ensemble de l’usine et les statistiques de processus. Cette vue d’ensemble permet aux ingénieurs de comparer les cycles de production, aux responsables de hiérarchiser leurs priorités et aux équipes de conserver des preuves au-delà du moment où une alarme de presse se déclenche. La disponibilité des fonctionnalités dépend du forfait sélectionné et de la configuration du système.
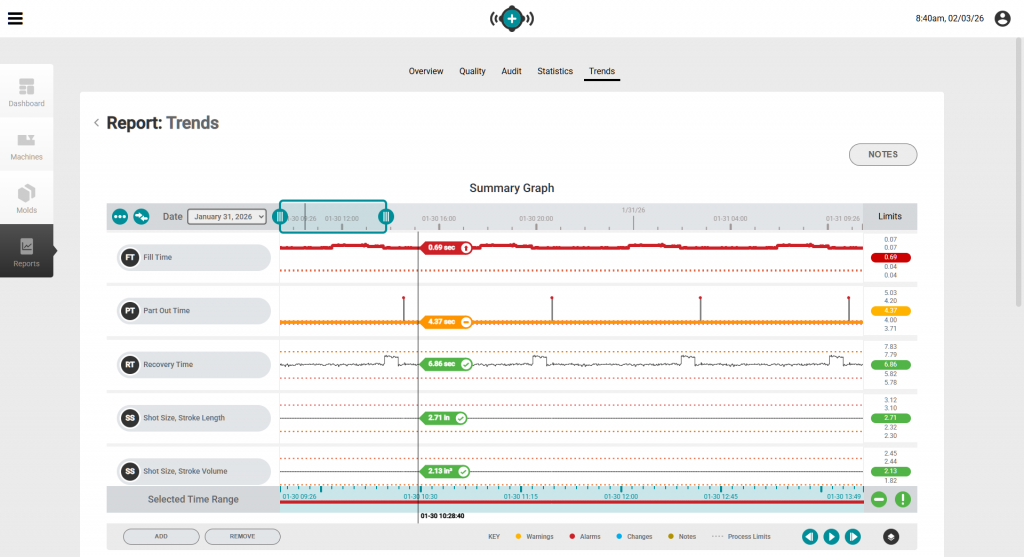
Cette répartition des tâches est importante. CoPilot aide l’équipe à observer le comportement des processus au niveau de la machine et, lorsqu’il est configuré, facilite la surveillance, le confinement ou le contrôle. Le Hub aide l’entreprise à comparer, conserver et exploiter ces informations à l’échelle d’un système d’exploitation plus vaste. Ensemble, ils permettent d’établir un lien entre la série qui a été modifiée et la décision de production qui s’ensuit.
5. Cette intervention a-t-elle été efficace, et pouvons-nous la reproduire ?
Une réaction n’est pas considérée comme achevée lorsque l’alarme s’éteint. L’équipe doit encore vérifier que le processus a retrouvé son état conforme, que les pièces répondent aux exigences et que l’amélioration s’est maintenue pendant une période appropriée. Les enseignements tirés doivent ensuite être intégrés dans le modèle, la fiche de procédure, le plan d’action ou la formation concernés.
Les comparaisons historiques et les registres d’audit facilitent cette vérification. Ils permettent également de distinguer une reprise ponctuelle d’une méthode reproductible. Au fil du temps, l’usine peut réduire sa dépendance à la mémoire sans pour autant diminuer la valeur des opérateurs expérimentés. Leur expertise devient plus facile à transmettre, car les éléments justifiant une décision sont mis à la disposition de la personne qui prendra la relève.
Commencez par mettre en place une petite boucle de données fermée
Le meilleur point de départ n’est pas un projet de collecte à l’échelle de l’usine. Choisissez un problème récurrent et coûteux, puis élaborez une solution complète autour de celui-ci.
- Définissez les exigences relatives à la pièce et les conséquences commerciales de leur non-respect.
- Identifiez les signaux de la machine et du moule qui présentent un lien plausible et vérifiable avec cette exigence.
- Établissez une référence à partir d’une production conforme et vérifiez la corrélation avec les cotes des pièces.
- Définissez qui est chargé d’examiner une alerte, quels éléments à vérifier, quelles mesures peuvent être prises et à quel moment le problème doit être transmis à un niveau supérieur.
- Vérifiez le résultat, consignez les enseignements tirés et examinez s’il convient d’appliquer cette même méthode à une autre tâche ou à une autre machine.
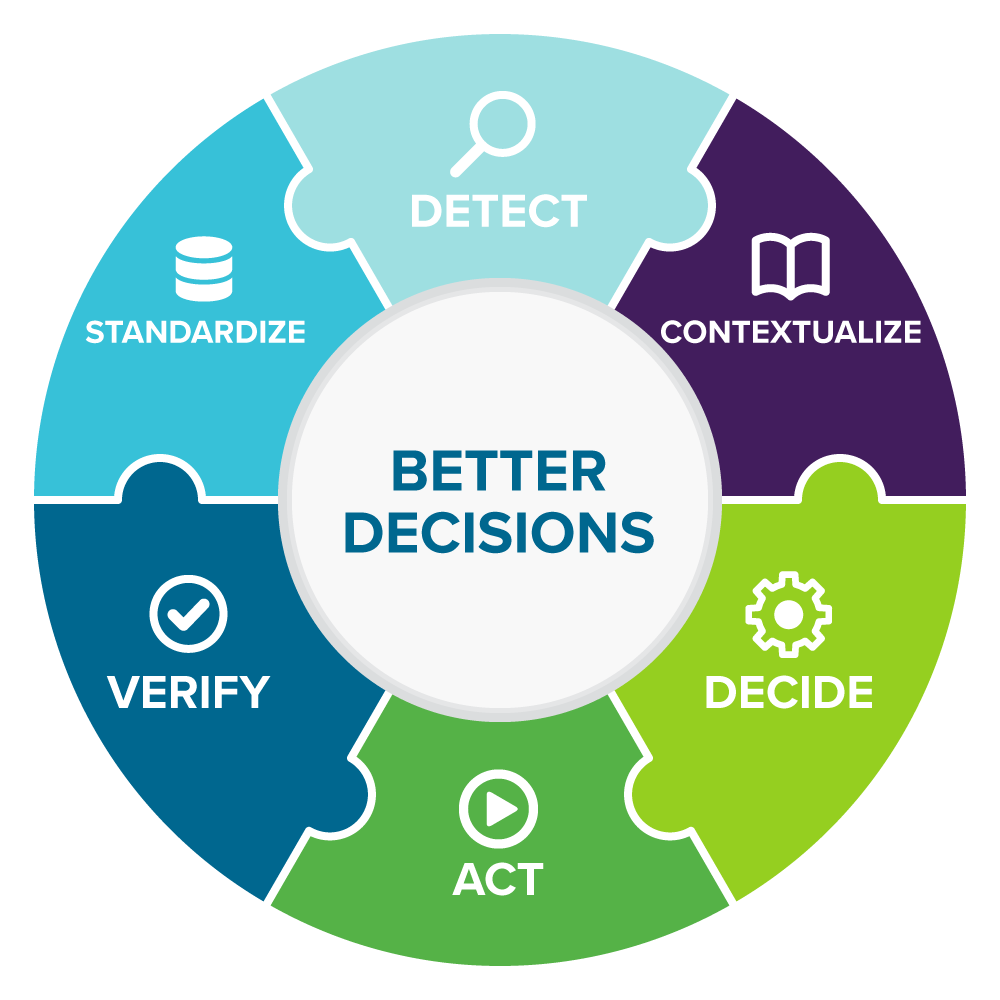
Cette boucle transforme les données en une pratique opérationnelle : détecter, contextualiser, décider, agir, vérifier et normaliser. La technologie soutient cette boucle, mais ce sont l’appropriation, la maîtrise des processus et un examen rigoureux qui lui confèrent toute son utilité.
Veillez à ce que votre prochain investissement dans le domaine des données réponde à un véritable enjeu opérationnel
Découvrez CoPilot® pour la surveillance et le contrôle des processus au niveau de chaque cycle de moulage, et consultez The Hub® pour la gestion et l’analyse des données à l’échelle de l’usine. Si votre équipe a besoin d’aide pour définir les signaux appropriés, le flux de travail ou la mise en œuvre, demandez une consultation auprès de RJG.
Vous souhaitez découvrir par vous-même tout le potentiel des données ? Utilisez l’outil « Calculateur de retour sur investissement » pour estimer vos prochaines économies.
Souhaitez-vous discuter de l’impact que cela pourrait avoir sur vos activités ?